
Начало / Ръководства
РъководствоЛазерно заваряване или TIG: кое да изберете за вашия цех
Сравнение на ръчното лазерно заваряване и TIG по скорост, нагряване, обучение, дебелина и цена – кога кое е по-добрият избор.
Кратък отговор: ръчното лазерно заваряване е до 4 пъти по-бързо от TIG и около 2 пъти по-бързо от MIG при тънка ламарина. Нагрява детайла около два пъти по-малко, затова изкривяването и шлайфането след шева са значително по-малко. Основни шевове се научават за часове. TIG остава по-добрият избор за много дебел материал на няколко минавания, при лошо напасване на детайлите и когато машината ще се ползва рядко. Сертифицирани лазерни заварки вече са възможни, но все още са рядкост.
Сравнение накратко
| Критерий | Ръчен лазер (напр. Bodor) | TIG / WIG |
|---|---|---|
| Скорост | До 4× спрямо TIG, около 2× спрямо MIG при тънка ламарина | Бавно, заварчикът подава тел ръчно |
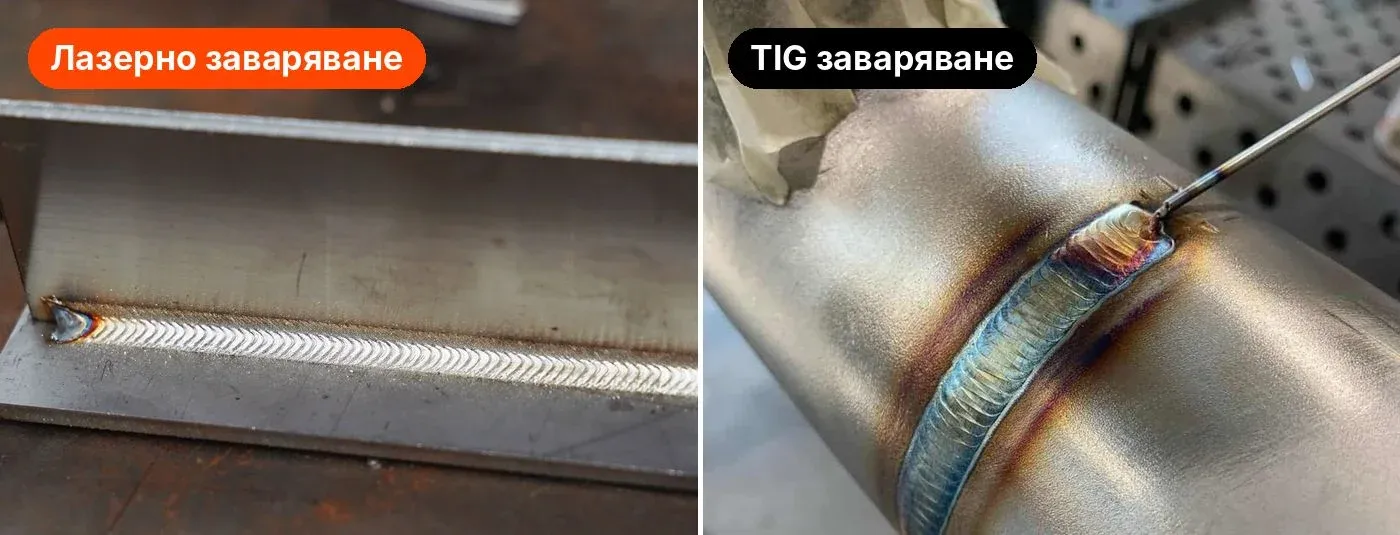
| Нагряване и изкривяване | Около 2 пъти по-малко топлина, тесен шев и тясна зона на нагряване | Повече топлина, по-широка зона и повече цветове от нагряване |
| Работа след шева | Значително по-малко шлайфане; при инокс понякога почистване на цветовете | Често шлифоване и почистване |
| Тънък материал (0,5–2 мм) | Отлично, без прогаряне – при добро напасване | Добре, но бавно и изисква опит |
| Дебел материал | Максимален провар 4–8 мм според мощността (данни на Bodor) | Неограничено, на няколко минавания |
| Напасване на детайлите | Хлабина до ~10% от дебелината; до 20–30% с трептене на лъча и повече с тел | Понася по-големи хлабини |
| Обучение | Основни шевове за часове с готови програми; външният вид иска практика | Месеци практика |
| Начална инвестиция | По-висока: от €5 700 без ДДС или наем от €50/ден | Ниска |
| Безопасност | Лазер клас 4: лазерни очила, шлем за лазерно заваряване, лазерни прегради, аспирация | Стандартна заваръчна защита |
Кога лазерът е по-добрият избор
- Неръждавейка и инокс оборудване. Шевът е тесен и с по-малко цветове от нагряване, така че довършването е значително по-малко.
- Тънка ламарина. Обемни букви, корпуси, въздуховоди, мебели – лазерът не прогаря и почти не изкривява 0,5–2 мм материал.
- Серийна работа. Когато заварявате едни и същи детайли всеки ден, скоростта и по-малкото довършване се превръщат директно в спестени часове.
- Липса на опитни заварчици. Мощността, скоростта на телта и трептенето на лъча идват от готови програми по материал и дебелина, затова нов човек прави приемливи шевове още в деня на инсталацията и обучението. Красивият шев и подготовката на детайлите все пак искат практика.
- Нужда от повече от едно нещо. Със смяна на накрайника същата машина реже ламарина (до около 5 мм) и почиства ръжда и боя. Това е за подрязване и почистване на място, не замества CNC машина за рязане.
Кога TIG остава по-добрият избор
- Много дебел материал. Над 8 мм ръчният лазер вече не стига (най-мощният ни модел, Bodor AQU 3000, е с максимален провар до 8 мм), а TIG и MIG/MAG заваряват на няколко минавания.
- Лошо напасване. Лазерът иска детайлите да прилягат плътно – виж по-долу. Големите хлабини е по-лесно да се запълнят с TIG или MIG.
- Сертифицирани заварки. За лазерно заваряване вече има стандарти: заварчици се сертифицират по EN ISO 9606-1, процедурите – по EN ISO 15614-11, а в Германия от 2025 г. има отделно ръководство DVS 3228 за ръчно лазерно заваряване. На практика обаче малко органи вече издават такива сертификати, затова за съдове под налягане и носещи конструкции TIG и MIG/MAG още са по-сигурният избор. Проверете с вашия контролен орган.
- Рядка употреба и малък бюджет. Ако заварявате по няколко часа на месец, TIG апаратът се изплаща по-лесно. Тогава наемът на лазер за конкретна поръчка може да е по-разумният вариант.
Подготовка на детайла и напасване
Най-честата причина за слаб лазерен шев е хлабината между детайлите. Според TWI (британския институт по заваряване) без добавъчна тел хлабината трябва да е под около 10% от дебелината на материала – при лист от 1 мм това са едва 0,1 мм. С трептене на лъча (wobble) машината понася 20–30% от дебелината, а с подаване на тел – до около дебелината на материала, но по-бавно. Затова детайлите се стягат с клеми или се прихващат преди заваряване. Машините Bodor подават плътна тел до 1,6–2,0 мм (без флюсова тел).
Кои материали и с какъв газ
- Черна стомана, неръждавейка и поцинковано: с азот като защитен газ – по-евтин от аргона. При поцинкована ламарина цинковите изпарения изискват добра аспирация.
- Алуминий: с аргон. Заварява се добре, като дебелината зависи от мощността – най-сигурно е да тествате с ваш детайл.
- Мед и месинг: само тънък материал (около 1–2 мм при 1500 W). Тези метали отразяват лъча и изискват повече внимание.
Газът трябва да е с чистота поне 99,99% и дебит около 15 л/мин или повече.
Безопасност
Ръчните лазерни заваръчни апарати са лазери клас 4 (дължина на вълната около 1070–1080 nm). За безопасна работа са нужни:
- Лазерни очила по EN 207 за тази дължина на вълната (клас LB6–LB7, а при 2–3 kW – до LB8) за всеки в зоната.
- Шлем за лазерно заваряване. Плазмата при заваряване свети силно и обикновеният заваръчен шлем не е достатъчна защита от лазера.
- Оградена зона с лазерни прегради (по EN 12254). Обикновените заваръчни завеси не спират лазерния лъч.
- Аспирация на димовете, особено при поцинковано и боядисано.
В България изискванията към работодателя са по Наредба № 5 от 11.06.2010 г. за защита на работещите от изкуствени оптични лъчения: оценка на риска, обозначаване и ограничен достъп до зоната, обучение на работещите. Към всяка машина от нас има защитни очила, шлем и ръкавици, а при инсталацията показваме как да подредите работното място.
Колко струва да преминете на лазер
Ръчните лазерни апарати Bodor, които предлагаме в България, струват от €5 700 до €8 950 без ДДС, като доставката, инсталацията и обучението са включени. Ако не сте сигурни дали ще ви се изплати, можете да наемете машина от €50 на ден и наемът се приспада от цената, ако купите до 6 месеца. Подробно за цените – в статията Колко струва лазерен заваръчен апарат.
Често задавани въпроси
Може ли лазерът напълно да замени TIG в цеха?
За тънък и среден материал с добро напасване – в повечето случаи да. Много цехове държат и двата процеса: лазер за ежедневната работа и TIG или MIG за дебели детайли и специални случаи. Най-сигурно е да заварите свой детайл на безплатния тест.
Колко здрав е лазерният шев?
При правилни настройки – колкото и при класическото заваряване. При независими изпитвания на ръчно лазерно заварени образци, описани в The Fabricator, шевовете отговарят на клас A по AWS D17.1, без пукнатини, порьозност и непровар. Операторът влияе основно на външния вид, не на здравината.
Заварява ли лазерът алуминий?
Да, с аргон като защитен газ. Максималната дебелина зависи от мощността на машината – при 1500 W ориентировъчно до около 4 мм.
Трябва ли трифазен ток?
Не за повечето модели. Bodor Air 1200, AQU 1500, AQU 2000 и PRO 1500 работят на монофазен ток от контакт CEE 16 A (около 4,6 kW при 1500 W). Само AQU 3000 иска трифазен ток (400 V).
Какъв газ се използва?
Азот за черна стомана, неръждавейка и поцинковано и аргон за алуминий, с чистота поне 99,99%.
Източници: The Fabricator – „Hand-held laser welding’s time has come in metal fabrication“; ESAB (скорост спрямо MIG); Miller Electric (топлинно влагане, безопасност); TWI (толеранси на напасване, проект за оценка на ръчното лазерно заваряване, 2025); EN ISO 9606-1, EN ISO 15614-11, DVS 3228; uvex (лазерни очила по EN 207); Наредба № 5 от 11.06.2010 г.; брошури и ръководства на Bodor. Ръчното лазерно заваряване е нова технология и независимите сравнения още се натрупват – данните за скорост и дебелина са по информация на производителите.
Моделите Bodor на склад в София

Bodor AQU 1500
1500 W · водно охлаждане · до 5 мм
€5 700 без ДДС
Виж модела →
Bodor Air 1200
1200 W · въздушно охлаждане · до 4 мм
€7 300€6 300 без ДДС
Виж модела →Bodor AQU 2000
2000 W · водно охлаждане · до 6 мм
€7 950€6 950 без ДДС
Виж модела →
Bodor PRO 1500
1500 W · самоохлаждане · до 5 мм
€8 550 без ДДС
Виж модела →Bodor AQU 3000
3000 W · водно охлаждане · до 8 мм
€8 950 без ДДС
Виж модела →Заварете своя детайл, преди да купите
Безплатен тест в шоурума ни в София – с ваш материал или с наш. Ако купите машина след теста, получавате 5% отстъпка.